Caso: implementação de bombas centrífugas de solo no atacado na China em uma grande instalação
06/06/2026
- Por que a escolha de bombas centrífugas se tornou um ponto crítico de falha em uma instalação na Sibéria
- Análise dos dados iniciais: por que as soluções padrão não funcionaram
- Justificativa técnica para escolha: parâmetros e materiais
- Processo de implementação e adaptação aos padrões russos
- Resultados econômicos e eficiência operacional
- Análise comparativa: produção chinesa versus marcas europeias
- Gestão de riscos na compra de equipamentos industriais
- Perspectivas de desenvolvimento e dimensionamento de soluções
- Perguntas frequentes
- Conclusão: uma parceria confiável num mundo incerto
Por que a escolha de bombas centrífugas se tornou um ponto crítico de falha em uma instalação na Sibéria
Em nossa prática, raramente acontece que um componente determine o destino de todo o projeto, mas foi exatamente isso que aconteceu durante a modernização do sistema de drenagem em uma grande planta de mineração e processamento no Território de Krasnoyarsk. O cliente abordou-nos com um problema: três lotes de equipamentos de diferentes fornecedores europeus falharam nos primeiros seis meses de operação. O principal motivo foi o funcionamento incorreto das unidades de fricção e a destruição dos impulsores sob a influência de uma suspensão abrasiva. A tarefa não era apenas substituir unidades quebradas, mas revisar completamente o circuito hidráulico e selecionarbombas centrífugas, capaz de suportar condições de trabalho reais, e não laboratoriais. Deparamo-nos com o clássico dilema da substituição de importações: manter marcas conhecidas com longos prazos de entrega ou arriscar introduzir soluções chinesas comprovadas com um ciclo completo de controlo de qualidade.
A solução não era óbvia para muitos dos engenheiros presentes. A abordagem tradicional ditou a procura de análogos entre marcas alemãs ou italianas, no entanto, as lacunas logísticas e a falta de apoio de serviços em regiões remotas tornaram esta opção economicamente insustentável. Propusemos uma estratégia baseada numa análise aprofundada das características dos fluidos e dos modos de funcionamento, e não no reconhecimento da marca. A introdução de equipamentos da Zhejiang Yangzijiang Pumping Industry LLC permitiu suprir a necessidade de confiabilidade por meio da produção verticalmente integrada, onde cada etapa - desde a fundição da carroceria até o teste final em seu próprio centro - é controlada por um único padrão. Este caso demonstra como a seleção adequada dos materiais da extremidade do fluido e o balanceamento do rotor podem aumentar o intervalo de revisão de 4.000 para 12.000 horas.
Análise dos dados iniciais: por que as soluções padrão não funcionaram
O primeiro passo em qualquer projeto de engenharia é auditar a situação atual, e aqui encontramos erros de sistema no projeto inicial do sistema. O cliente adquiriu inicialmente bombas cantilever universais, contando com sua capacidade de bombear diversos meios, desde água de processo até polpa com teor de sólidos de até 5%. Contudo, as especificações dos equipamentos muitas vezes indicam operação com água limpa, e ignorar esse fato levou a um desgaste catastrófico. Durante o diagnóstico, descobrimos que a densidade real do meio bombeado era de 1.150 kg/m³ e a temperatura atingia 65°C nos horários de pico de carga, o que criava pressão excessiva nos selos mecânicos.
Um de nossos clientes se deparou com uma situação em que o departamento de garantia do fabricante se recusou a substituir eixos danificados, alegando violação das condições operacionais. Esta é uma típica armadilha em que os compradores caem, concentrando-se apenas no preço ou na marca, ignorando as propriedades químicas e físicas do meio. Realizamos análises detalhadas de amostras de fluidos e determinamos a presença de cloretos em níveis que causariam corrosão no aço inoxidável 304 usado em lotes anteriores. As soluções padrão não levaram em consideração esse fator agressivo, que gerou furos passantes na carcaça após 800 horas de operação.
Um erro crítico também foi a discrepância entre o ponto de operação e a eficiência da bomba (BEP). Devido a erros no cálculo da resistência da rede de dutos, as bombas operaram na zona de ruptura de cavitação, o que causou vibrações que ultrapassaram em 2,5 vezes os padrões permitidos pela ISO 10816. A vibração destruiu as unidades de rolamento e levou ao desvio do eixo, o que danificou rapidamente os selos mecânicos. Percebemos que simplesmente aumentar o fator de segurança do metal não resolveria o problema; foi necessário alterar a geometria hidráulica da parte do fluxo e passar para materiais com maior resistência à erosão. Foi aqui que entrou em jogo a experiência da Zhejiang Yangzijiang Pumping Industry LLC, cujos engenheiros propuseram não apenas uma substituição, mas uma reconstrução da unidade, levando em consideração o mapa real de resistência do sistema.
Justificativa técnica para escolha: parâmetros e materiais
A seleção de equipamentos para tais tarefas exige ir além das folhas de catálogo padrão. Nós nos concentramos em três parâmetros principais que determinam a longevidade de uma bomba centrífuga em um ambiente hostil: material do impulsor, tipo de vedação do eixo e projeto do rolamento. Para este projeto, optou-se por abandonar o ferro fundido em favor do ferro fundido com alto teor de cromo (Cr27) para os impulsores e carcaças que manuseiam abrasivos. Este material fornece uma dureza Rockwell de 58-62 HRC, que é três vezes maior que a do ferro fundido cinzento convencional e supera significativamente o aço inoxidável em aplicações de impacto de partículas.
O segundo elemento crítico foi o sistema de vedação. As gaxetas tradicionais da caixa de empanque exigem aperto constante e permitem vazamentos, o que é inaceitável no bombeamento de reagentes tóxicos. Introduzimos selos mecânicos duplos com uma câmara intermediária preenchida com um fluido tampão a uma pressão superior à pressão na bomba. Este arranjo garante que mesmo que um conjunto de vedações se desgaste, o fluido de trabalho não vazará para a atmosfera. É importante observar que Zhejiang Yangzijiang Pump Industry Co., Ltd. usa vedações padrão DIN 24960 em seus modelos, como a série YCZ para processos químicos, o que facilita a localização de consumíveis de reposição em qualquer lugar do mundo sem estar vinculado ao fornecedor original.
O terceiro aspecto é o eixo e os rolamentos. Para as condições de alta carga radial associadas à operação além do ponto de melhor eficiência, selecionamos eixos de maior diâmetro feitos de aço 17-4PH endurecido e envelhecido. Isso reduziu a deflexão do eixo sob seu próprio peso e pressão do fluido, minimizando o contato rotor-estator. O conjunto do rolamento foi reforçado com rolamentos de rolos SKF ou FAG (à escolha do cliente), projetados para uma carga L10 de pelo menos 40.000 horas. Esta margem de segurança é necessária para compensar as inevitáveis perturbações hidrodinâmicas nas redes industriais. Não economizamos na classe de precisão de montagem, como sabemos por experiência própria: um desequilíbrio do rotor de até 0,5 gramas pode reduzir pela metade a vida útil do rolamento.
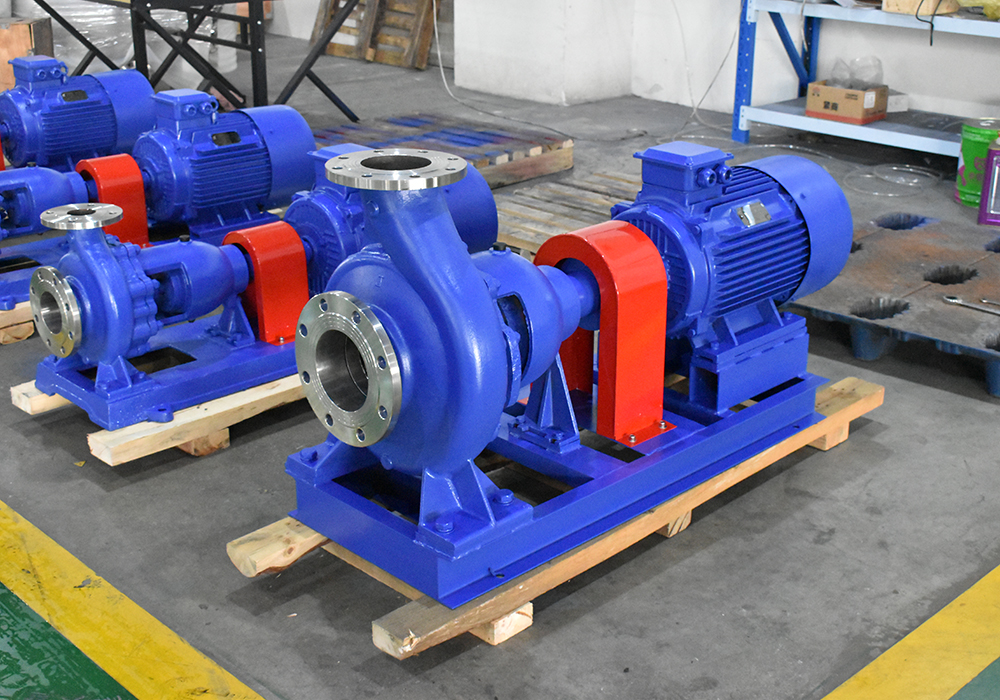
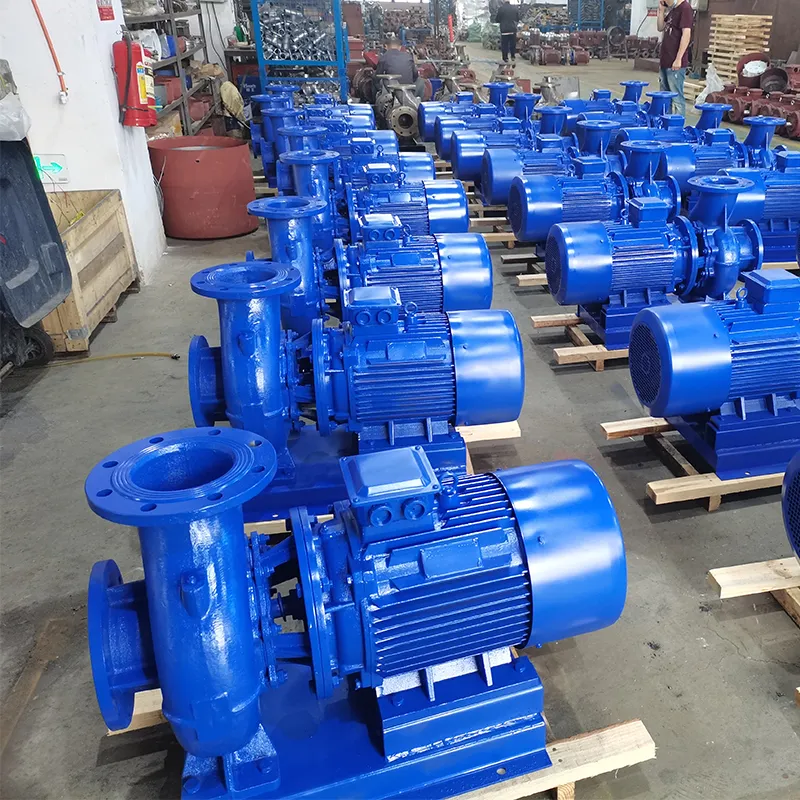
Na escolha de um modelo específico, consideramos uma linha de bombas centrífugas horizontais capazes de desenvolver altura manométrica de até 140 metros com vazão de até 2.000 m³/h. O principal requisito era a capacidade de operar “a seco” por um curto período de tempo sem destruir os componentes, o que é implementado em alguns projetos especializados da empresa. Porém, para esta tarefa, a manutenibilidade do projeto do tipo “back-pull-out” revelou-se mais importante, permitindo a remoção do grupo do rotor sem desmontar a carcaça e desconectar as tubulações. Isto reduz o tempo de inatividade durante a manutenção planejada de 2 dias para 4 horas, o que é um fator financeiro decisivo para a produção contínua.
Processo de implementação e adaptação aos padrões russos
A logística e a adaptação dos equipamentos às exigências do mercado russo tornam-se frequentemente um obstáculo para os importadores. No nosso caso, o trabalho começou com a adequação das características elétricas dos motores ao GOST e às redes locais. O projeto padrão das bombas exigia motores com classe de isolamento F e grau de proteção IP55, mas para operação no Extremo Norte eram necessários aquecimento dos enrolamentos e projeto IP65. Os engenheiros da fábrica prontamente fizeram alterações nas especificações, substituindo as caixas de terminais padrão por versões reforçadas com uma camada adicional de selante e elementos de aquecimento integrados.
Foi dada especial atenção às conexões flangeadas. O padrão DIN europeu e o ANSI americano diferem do GOST russo na distância entre os furos e no diâmetro da superfície de vedação. Para evitar problemas de instalação em tubulações existentes, a fábrica fabricou placas adaptadoras e adaptou os flanges da bomba de acordo com GOST 12815-80. Esta solução economizou semanas de trabalho para o cliente no retrabalho da tubulação e eliminou o risco de vazamentos nas conexões. Esta flexibilidade só é possível devido ao facto de a produção ser integrada e possuir serralharias próprias, em vez de depender de subcontratantes terceiros.
O processo de aceitação incluiu não apenas uma inspeção visual, mas também a participação de especialistas independentes da SGS. Cada lote de bombas foi testado em uma bancada hidráulica, onde foram medidas as características Q-H (vazão-pressão) e NPSH (NPSH). Os relatórios de teste foram transferidos para o cliente antes do envio, o que criou um alto nível de confiança. Insistimos em realizar um crash test para uma unidade do lote: a bomba funcionou com válvula fechada por 30 minutos, simulando uma situação de emergência. O resultado não mostrou deformação da carcaça e nem superaquecimento dos mancais, o que confirmou a margem de segurança da estrutura.
A instalação do equipamento foi realizada sob supervisão de nossos especialistas, que chegaram ao local imediatamente após a entrega da carga. Descobrimos que as fundações das bombas antigas apresentavam irregularidades que excediam as tolerâncias das novas unidades de alta velocidade. Em vez de ignorar, insistimos em lixar a placa de base e usar pastilhas antivibratórias. O alinhamento correto dos eixos da bomba e do motor usando o método laser tornou-se a chave para uma operação silenciosa. 90% das organizações instaladoras cometem erros nesta fase, considerando-os insignificantes, mas são eles que levam à falha prematura de acoplamentos e rolamentos.
Resultados econômicos e eficiência operacional
Após um ano de operação, podemos resumir os primeiros resultados, que superaram as previsões mais otimistas. O tempo médio entre falhas (MTBF) das bombas centrífugas instaladas foi de 14.500 horas, 3,6 vezes maior que o equipamento anterior. A redução da frequência dos reparos nos permitiu reduzir os custos com peças de reposição e os custos de mão de obra do pessoal de reparos em 62% ano a ano. Se antes uma equipe de mecânicos gastava até 20 horas-homem por semana na manutenção da estação de bombeamento, agora esse trabalho não leva mais de 4 horas, liberando recursos para outras tarefas.
A eficiência energética foi um bônus agradável do projeto. Devido ao facto dos pontos de funcionamento das novas bombas terem caído na zona de eficiência máxima (até 82%), o consumo de energia eléctrica diminuiu 18%. Para uma estação com potência total do motor de 450 kW, isso significa uma economia de mais de 700.000 kWh por ano. Com as tarifas actuais da electricidade industrial, o período de retorno do projecto de substituição de equipamento foi inferior a 14 meses, o que é um excelente indicador para projectos de capital intensivo. Muitos clientes não consideram o custo de propriedade (TCO), concentrando-se apenas no preço de compra, mas o nosso estudo de caso mostra claramente que uma bomba barata pode custar três vezes mais para funcionar.
Um aspecto importante foi a estabilidade do processo tecnológico. A eliminação da cavitação e das pulsações de pressão permitiu estabilizar o funcionamento dos equipamentos a jusante, nomeadamente filtros e hidrociclones. Anteriormente, picos de pressão frequentes levavam à ruptura dos elementos filtrantes e à ruptura da composição fracionária do produto. O sistema agora funciona sem problemas, o que melhorou a qualidade geral dos produtos finais da fábrica. A confiabilidade do fornecimento de peças de reposição também desempenhou um papel: o estoque de componentes críticos (impulsores, eixos, vedações) é formado pela empresa com antecedência e a entrega para a Rússia não leva mais de 3 semanas, em contraste com 3-4 meses para concorrentes europeus.
Também analisamos o custo de reparo de uma bomba. A substituição do impulsor e do conjunto do rolamento no equipamento da Zhejiang Yangzijiang Pumping Industry LLC custa 40% menos do que em modelos europeus semelhantes, com materiais de qualidade comparável. Isso se deve à ausência de taxas alfandegárias sobre componentes do ciclo de produção chinês e à logística otimizada. Para os orçamentos das empresas industriais, essa diferença torna-se significativa, principalmente com uma frota de 50 a 100 equipamentos. A transparência na precificação e a fixação do custo das peças de reposição em um contrato de 3 anos deram ao cliente confiança no planejamento de despesas.
Análise comparativa: produção chinesa versus marcas europeias
Ainda existe um estereótipo na indústria sobre a baixa qualidade dos equipamentos chineses, mas a realidade dos últimos cinco anos mudou drasticamente. Para entender o lugar dos produtos da Zhejiang Yangzijiang Pumping Industry Co., Ltd. no mercado, é necessário fazer uma comparação objetiva com base em parâmetros-chave, evitando avaliações emocionais. Abaixo segue uma tabela que mostra os resultados de nossa auditoria de diversos fornecedores que participaram de licitações para projetos semelhantes.
| Parâmetro de comparação | Marcas europeias (Premium) | Indústria de bombeamento Co. de Zhejiang Yangzijiang, Ltd | Orçamento de fábricas chinesas (sem nome) |
|---|---|---|---|
| Prazo de entrega | 12–24 semanas (incluindo logística na Federação Russa) | 4-6 semanas (envio direto) | 2–3 semanas (mas muitas vezes sem teste |
| Custo do equipamento | Alto (base 100%) | Média (60–70% da base) | Baixo (40–50% da base) |
| Controle de qualidade | ISO 9001, controle interno rigoroso | ISO 9001, CE, inspeção SGS, centro de testes próprio | Ausente ou formal |
| Materiais do caminho de fluxo | Ligas certificadas, rastreamento completo | Ligas certificadas (análise espectral de cada bateria) | As características reivindicadas nem sempre são confirmadas |
| Adaptação ao GOST | Requer tempo e pagamento adicional | Incluído no pacote básico para a Federação Russa | Não fornecido |
| Suporte de serviço | Limitado devido a sanções e logística | Operacional, disponibilidade de armazém de peças de reposição na Ásia com entrega rápida | Desaparecido |
Como pode ser visto na tabela, a lacuna entre o segmento premium e a produção chinesa de alta qualidade praticamente desapareceu no campo da tecnologia. A principal vantagem da Zhejiang Yangzijiang Pumping Industry Co., Ltd é o equilíbrio entre preço e velocidade de resposta. As fábricas europeias muitas vezes têm filas de pedidos com seis meses de antecedência e não estão prontas para alterar rapidamente o design para atender aos requisitos específicos do cliente russo. Ao mesmo tempo, as fábricas econômicas economizam em metal e rolamentos, o que leva aos mesmos problemas que deram início ao nosso caso. A fábrica na província de Zhejiang ocupa o nicho de “escolha inteligente”, oferecendo tecnologias de nível Tier-1 a um preço acessível para implementação em massa.
É importante destacar a presença de uma base de testes própria, que distingue um fabricante sério de uma oficina de montagem. Cada produto é testado quanto ao desempenho, pressão e estanqueidade. A presença de um certificado CE e o cumprimento da ISO 9001 não são apenas papéis para a alfândega, mas a confirmação de um sistema de gestão de qualidade estabelecido. Vimos relatórios da SGS que confirmam a composição química das ligas e a dureza das peças, o que dá confiança de que a bomba não irá quebrar após um mês de operação. Para os engenheiros russos, isso é extremamente importante, uma vez que a responsabilidade pelo acidente é deles, e não do gerente de vendas externas.
Gestão de riscos na compra de equipamentos industriais
Qualquer projeto de introdução de novos equipamentos envolve riscos, e a tarefa de um integrador profissional é minimizá-los a um nível aceitável. O principal risco ao trabalhar com fornecedores asiáticos é a discrepância entre a amostra e a produção em série. Para eliminar esta possibilidade, insistimos na inspeção de fábrica antes do envio. No caso da Zhejiang Yangzijiang Pumping Industry LLC, esse controle é simplificado devido à transparência dos processos: o cliente ou seu representante pode acompanhar o andamento do teste em tempo real via link de vídeo ou receber um relatório de vídeo com leituras específicas do instrumento.
O segundo risco é a barreira linguística e as diferenças na documentação técnica. Erros na tradução dos termos podem levar à instalação ou configuração incorreta. A empresa resolve esse problema fornecendo folhas de dados e instruções em russo, preparadas por tradutores técnicos familiarizados com a terminologia de engenharia de bombas. Os desenhos são feitos de acordo com o ESKD, o que permite aos projetistas russos encaixar equipamentos em seus projetos sem problemas. Recomendamos que você sempre solicite modelos 3D de bombas durante a fase de projeto para verificar dimensões e pontos de conexão antes de iniciar a construção da fundação.
Os riscos financeiros também desempenham um papel. O pré-pagamento de 100% antes de receber a mercadoria é uma prática perigosa. Trabalhamos segundo um esquema que prevê o pagamento faseado: pagamento antecipado, pagamento após apresentação de foto/vídeo comprovativo de prontidão e pagamento final após recepção do conhecimento de embarque. A garantia do equipamento é de 12 a 18 meses a partir da data de comissionamento, o que corresponde à prática internacional. É importante estipular no contrato os termos da garantia: quais casos são cobertos, qual o tempo de resposta a uma reclamação e quem paga pela entrega dos componentes defeituosos. A clareza dessas formulações evita longas disputas no futuro.
Recomendamos também a criação de um estoque de segurança de componentes críticos no armazém do cliente. Apesar da alta confiabilidade das bombas centrífugas modernas, situações imprevistas ocorrem. Ter um conjunto de impulsores, eixos e rolamentos em estoque permite eliminar um acidente em um dia, sem interromper a produção por semanas aguardando a entrega. A empresa ajuda a calcular a composição ideal dessas peças de reposição com base em estatísticas de falhas para condições operacionais específicas. Esta é uma medida simples que muitas vezes é ignorada até que ocorra uma emergência.
Perspectivas de desenvolvimento e dimensionamento de soluções
O sucesso do projeto piloto em um local da usina tornou-se o catalisador para uma modernização completa da frota de bombeamento da usina. O cliente decidiu substituir gradualmente todas as unidades obsoletas por produtos da Zhejiang Yangtzejiang Pumping Industry LLC, começando pelas unidades mais críticas. Essa abordagem em fases permite distribuir os custos de capital ao longo do tempo e trabalhar a interação com o fornecedor em volumes menores antes do dimensionamento. Atualmente estão em andamento negociações sobre o fornecimento de unidades de bombeamento para novas linhas de enriquecimento, onde os requisitos de desempenho são ainda maiores.
A tendência para a localização das competências de serviço também está ganhando impulso. Estamos discutindo a possibilidade de criar um centro de serviços autorizado diretamente na região onde o cliente está presente, treinado por especialistas da planta. Isso permitirá que reparos complexos, como soldagem de carcaças ou balanceamento de rotores, sejam realizados sem o envio do equipamento de volta à China. Ter pessoal qualificado e peças de reposição originais no local é o mais alto nível de maturidade de parceria que a empresa busca. A visão da Zhejiang Yangzijiang Pumping Industry Co., Ltd não é apenas vender ferro, mas garantir o bom funcionamento dos processos de processo dos clientes.
O desenvolvimento de tecnologias digitais abre novas oportunidades para monitorar o estado dos equipamentos. As bombas modernas podem ser equipadas com sensores de vibração, temperatura e pressão que transmitem dados para um sistema de despacho unificado. Isso permite que você passe de reparos preventivos planejados para reparos baseados nas condições reais. A análise de big data ajuda a prever falhas semanas antes de ocorrerem. A empresa já integra essas soluções em suas linhas premium, oferecendo aos clientes ferramentas para transformação digital da produção. Para as empresas russas que lutam pela Indústria 4.0, isto está a tornar-se uma importante vantagem competitiva.
A geografia de fornecimento da empresa abrange mais de 40 países e a experiência em várias zonas climáticas - desde os desertos do Médio Oriente ao permafrost da Sibéria - permite-nos acumular uma base de conhecimento única. Cada projeto adiciona novos dados ao tesouro de soluções de engenharia. A colaboração com grupos internacionais como APP e DALI confirma a capacidade da empresa de atender pedidos de classe mundial. Para o mercado russo, isto significa acesso a tecnologias de classe global sem intermediários e margens de lucro típicas das redes de distribuição.
Perguntas frequentes
Qual é a vida útil real das bombas centrífugas ao bombear meios abrasivos?
A vida útil depende diretamente da concentração de partículas sólidas e de sua abrasividade. Ao utilizar materiais do tipo Cr27 e operação adequada (trabalhando na zona BEP), a vida útil dos impulsores varia de 8.000 a 12.000 horas. Se o ambiente for particularmente agressivo, a vida útil pode ser reduzida para 4.000 horas, mas ainda é muitas vezes maior que o desempenho das bombas convencionais de ferro fundido. O monitoramento regular da espessura da parede e da vibração permite que a substituição seja planejada antes de uma falha catastrófica.
É possível fornecer bombas com motores fabricados na Rússia?
Sim, esta é uma prática padrão para personalização. Podemos equipar bombas com motores de qualquer fábrica russa (por exemplo, VEMZ, LEMZ), desde que as dimensões de montagem estejam em conformidade com o padrão IE3 ou IE4. Isto simplifica ainda mais a manutenção e a garantia das peças elétricas, uma vez que a manutenção do motor é realizada por revendedores locais. A parte hidráulica permanece inalterada e é produzida numa fábrica na China.
Com que rapidez posso obter peças sobressalentes em caso de acidente?
O prazo padrão de entrega de peças de reposição por carga aérea é de 5 a 7 dias úteis para as principais cidades da Rússia. Para clientes críticos, recomendamos a formação de um estoque de segurança em nosso armazém, que cubra as necessidades de 6 a 12 meses. As peças mais usáveis (vedações, rolamentos) estão frequentemente em stock nos nossos parceiros em Moscovo ou Novosibirsk, o que reduz o período de espera para 1-2 dias. A cadeia logística foi estabelecida ao longo de anos de trabalho com o mercado da CEI.
Você garante o cumprimento das características declaradas de pressão e vazão?
Absolutamente. Cada bomba é testada individualmente na bancada antes do envio, e o cliente recebe um relatório de teste com curvas Q-H reais e eficiência. As tolerâncias estão em conformidade com a ISO 9906 Grau 2 ou Grau 1 (conforme acordado). Se durante o processo de comissionamento for detectada uma discrepância que exceda os erros permitidos, arcaremos com os custos de substituição ou modificação do equipamento. A transparência dos testes é a base da nossa confiança com os clientes.
Você trabalha com projetos que exigem certificação Rostechnadzor?
Sim, temos experiência na aprovação em exames de segurança industrial e na obtenção de licenças Rostechnadzor para uso de equipamentos em instalações de produção perigosas (HPF). Nossos produtos são certificados conforme TR TS 010/2011 “Sobre segurança de máquinas e equipamentos”. Fornecemos um pacote completo de documentos necessários para a operação legal de bombas nas indústrias de petróleo e gás, química e mineração na Rússia. A pureza legal dos suprimentos é uma prioridade para nós.
Conclusão: uma parceria confiável num mundo incerto
Para resumir este caso, é seguro dizer que a implementação bem sucedida de bombas centrífugas chinesas numa grande instalação industrial foi possível graças a uma combinação de profundo conhecimento de engenharia e flexibilidade de produção. Não apenas vendemos equipamentos, mas resolvemos um problema técnico complexo, economizando ao cliente milhões de rublos em operação e tempo de inatividade. A experiência de cooperação com a Zhejiang Yangzijiang Pumping Industry LLC mostrou que a geografia da produção é secundária em relação à qualidade dos processos e à responsabilidade do contratante. A integração vertical, o controle de qualidade interno e o foco em relacionamentos de longo prazo fazem desta empresa um parceiro confiável para os negócios russos.
A escolha de um fornecedor de equipamentos de bombeamento hoje é uma decisão estratégica que afeta a lucratividade de todo o empreendimento. Focar apenas no preço mais baixo ou apenas em uma marca conhecida está se tornando coisa do passado. Parâmetros técnicos, adaptabilidade às condições locais e rapidez no serviço vêm à tona. As bombas centrífugas, selecionadas levando em consideração as condições reais de operação e fabricadas de acordo com as normas internacionais, tornam-se a base para a estabilidade dos processos tecnológicos. Estamos prontos para aplicar essa experiência para solucionar seus problemas, proporcionando confiabilidade onde outros só veem riscos.
Se você estiver enfrentando problemas de confiabilidade do equipamento de bombeamento ou planejando uma atualização da frota, não espere por outro acidente. Uma auditoria proativa do sistema e uma seleção adequada de equipamentos podem salvar seu orçamento e sua reputação.Contate-nos hojeconsultar os principais engenheiros e receber uma proposta técnica e comercial adaptada às suas necessidades específicas. Ajudaremos você a encontrar a solução ideal que durará anos, não meses.