








conjunto de bomba centrífuga
Quando eles falam sobreconjunto de bomba centrífuga, muitas pessoas imaginam imediatamente simplesmente aparafusar a carcaça e o impulsor. Na verdade, trata-se de toda uma cadeia de decisões, onde cada etapa afeta o recurso final. O erro mais comum é subestimar a preparação do leito e o alinhamento do fuste. Vi como, após um mês de operação, uma nova bomba começou a “cantar” em um local. - descobriu-se que durante a montagem não verificaram o desvio do eixo após o assentamento da roda, pensaram que como os rolamentos eram novos tudo caberia sozinho. Não levantou.
A preparação já é metade da montagem
Na Zhejiang Yangzijiang Pumping Industry Co., Ltd., cada linha tem seu próprio cartão de controle. Mas eu sempre verifico pessoalmente as coisas básicas: a condição dos assentos dos rolamentos na carcaça, a ausência de entalhes no eixo. Isto é especialmente crítico para modelos de vários estágios - aí o eixo é mais longo e, se houver uma ligeira deflexão no meio, a vibração é garantida após a montagem. O instrumento é o seu próprio micrômetro e relógio indicador comprovado. Sem eles é como não ter mãos.
Antes de começar, coloco todos os componentes na ordem de instalação. Parece uma coisa pequena, mas quando você monta uma bomba de 10 estágios, você procura aquela mesma bucha espaçadora... o tempo está se esgotando. Da prática: para nossas bombas centrífugas lineares, é importante rejeitar imediatamente os anéis de vedação com o menor risco - durante um teste sob pressão eles vazarão e você terá que desmontar tudo novamente.
Limpeza. As peças parecem estar limpas da produção. Mas pó de metal, pequenas aparas - eles estão em qualquer lugar. Principalmente nas ranhuras dos anéis de retenção. Eu sopro com ar comprimido e depois limpo com um pano sem fiapos. Caso contrário, o abrasivo entrará na parte hidráulica ou, pior, no conjunto do mancal. Já houve um caso de montagem de uma bomba autoescorvante - ela travou após 50 horas. Nós o desmontamos - havia sinais de desgaste no óleo devido à mesma poeira.
Componentes principais: eixo e sistema hidráulico
A montagem do eixo é o coração do processo. Não há pressa aqui. O impulsor se encaixa no eixo - geralmente com um ajuste de interferência. Aqueça a roda e pressione-a com cuidado. É importante garantir que o assento se encaixe totalmente no ombro, sem distorções. Verifico o desvio ao longo do diâmetro externo da roda com um indicador - temos uma tolerância estrita, não mais que 0,05 mm. Se for mais, iremos removê-lo e procurar o motivo. Às vezes o problema estava no próprio eixo e havia um pequeno arranhão no furo da roda.
Em seguida é a instalação de buchas e vedações de proteção. Para bombas químicas, onde o ambiente é agressivo, há atenção especial ao material. Temos bombas químicas plásticas em nosso sortimento, elas possuem nuances próprias: polipropileno ou PVDF podem “ceder” ao serem apertados, portanto o torque de aperto das porcas é estritamente de acordo com a ficha técnica, utilizando uma chave dinamométrica. Se você apertar demais, o flange irá rachar; se você não apertar, vai vazar.
Selo. O selo mecânico mecânico é a parte mais caprichosa. As superfícies dos anéis devem estar perfeitamente limpas. Eu uso apenas lubrificante recomendado pelo fabricante MU. Uma vez experimentei um de silicone universal - ao entrar em contato com água quente polimerizou, a vedação grudou na primeira partida. Uma lição para a vida. Agora só pasta especial para TM.
Montagem da carcaça e alinhamento final
Instalando o rotor montado na carcaça. O principal aqui é não tocar nas lâminas das rodas no difusor ou na parte do corpo. As folgas são pequenas, especialmente em bombas multiestágios. Eu ligo com cuidado e giro o eixo com a mão - a rotação deve ser absolutamente livre, sem esfregar. Se você sentir a menor resistência, pare. Eu retiro e vejo onde está o rastro. Na maioria das vezes, o problema é a deformação da junta ou o deslocamento do anel de vedação.
Aparafusando o corpo com parafusos. Aperto transversalmente, gradativamente, de acordo com o padrão. Uma forte distorção do flange - e a junta não será comprimida uniformemente e vazará. Após o pré-aperto, giro o eixo novamente. Às vezes, devido à tensão na carcaça, o eixo pode “travar”. Se tudo estiver em ordem, trago o momento para o passaporte.
A etapa final é a instalação em placa ou moldura e alinhamento com acionamento. Muitas vezes isso é negligenciado, dizendo que a bomba está bem montada e aí a vibração vem do motor. Eu uso uma máquina de centralização a laser. As tolerâncias para paralelismo e deslocamento angular estão dentro de 0,05 mm. Particularmente importante para bombas submersíveis potentes num módulo montado. Mal alinhado - vibração, desgaste do acoplamento, falha do rolamento após apenas algumas centenas de horas.
Testes como resultado do trabalho
A bomba montada é enviada para a bancada de testes. Em nosso site https://www.yangtzeriverpump.ru você pode ver como é - uma linha completa com controle de parâmetros. Mas para mim o segredo não é apenas tirar as características de acordo com o passaporte (pressão, vazão), mas sim ouvir e sentir o aparelho. Os primeiros minutos de lançamento são os mais reveladores.
Eu ouço as unidades de rolamento - não deve haver uivos ou batidas de alta frequência. Eu olho para as leituras do sensor de vibração. Se a vibração aumentar com o aumento da rpm e não permanecer estável, isso é um sinal de alerta. Possivelmente desequilíbrio do rotor ou desalinhamento residual. Certa vez, enquanto testava uma bomba magnética, houve uma vibração estranha em uma certa frequência. Descobriu-se que o desequilíbrio não foi causado pelo impulsor em si, mas pela magnetização do eixo após a montagem - ele teve que ser desmagnetizado antes da instalação.
Eu verifico o aquecimento. A caixa do rolamento deve estar quente, mas não quente. O aquecimento repentino indica aperto excessivo ou falta de lubrificação. Depois de meia hora de operação no modo nominal, paro, deixo esfriar e verifico se há vazamentos em todas as conexões removíveis. Freqüentemente, um microvazamento aparece somente após um ciclo térmico.
Erros que te ensinam muito
Vou contar uma experiência ruim na montagem de uma bomba de diafragma, embora os princípios sejam gerais. Havia uma cinemática complexa, muitas articulações articuladas. Estava com pressa e não verifiquei a livre movimentação de todas as hastes após o aperto. Parecia funcionar na bancada, mas sob carga, no campo, o diafragma quebrou em uma junta devido ao aumento do atrito. O cliente devolveu. Depois disso, para quaisquer bombas com unidade alternativa, ele introduziu uma operação adicional - verificar o movimento de todas as juntas manualmente, com um medidor de força. É uma coisa pequena, mas evita o fracasso.
Outro ponto é trabalhar com tolerâncias. A documentação para bombas de parafuso único, por exemplo, indica uma folga bastante grande entre o rotor e o estator. Mas se você montá-la com tolerância máxima em uma direção e a bomba funcionar com um líquido viscoso, o desempenho cairá. Por isso procuro montar mais próximo do meio da faixa de tolerância, deixando margem para desgaste. Isso não está de acordo com as instruções, já vem da prática.
No geral,conjunto de bomba centrífuganão é um algoritmo, mas um processo com feedback constante. Vejo uma peça - avalio sua condição, instalo um nó - verifico como ela interage com outras pessoas. Mesmo com oito linhas completas, como temos na produção, a qualidade final ainda depende da atenção e compreensão do processo por parte de quem monta. Nenhum suporte automático sentirá uma leve fricção ao girar o eixo manualmente. Esta é a diferença entre uma unidade montada de forma simples e uma montada corretamente, que funciona durante anos sem problemas nas instalações do cliente.
Correspondenteprodutos
Produtos Relacionados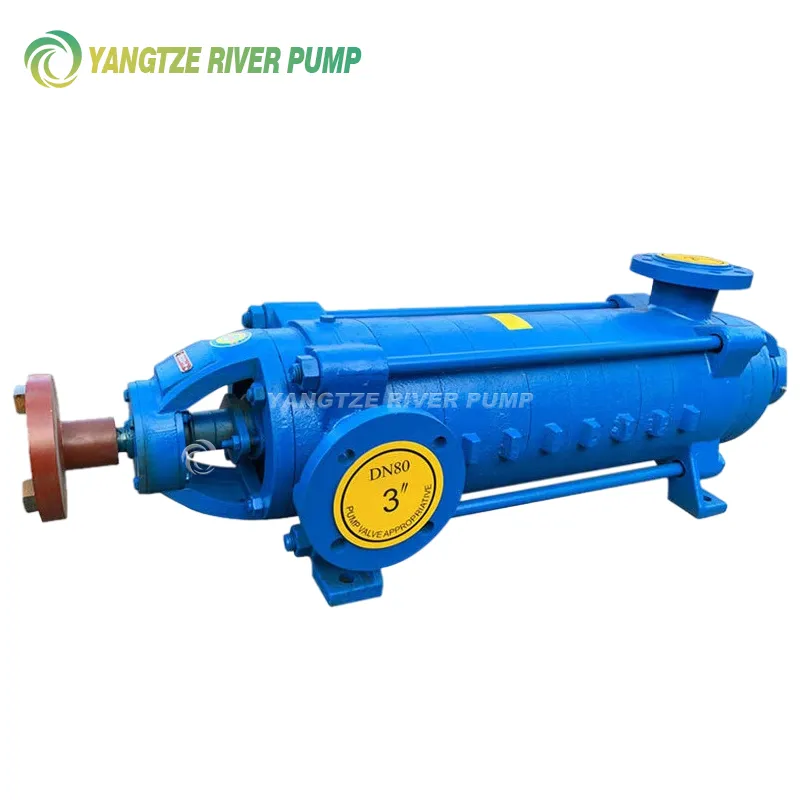
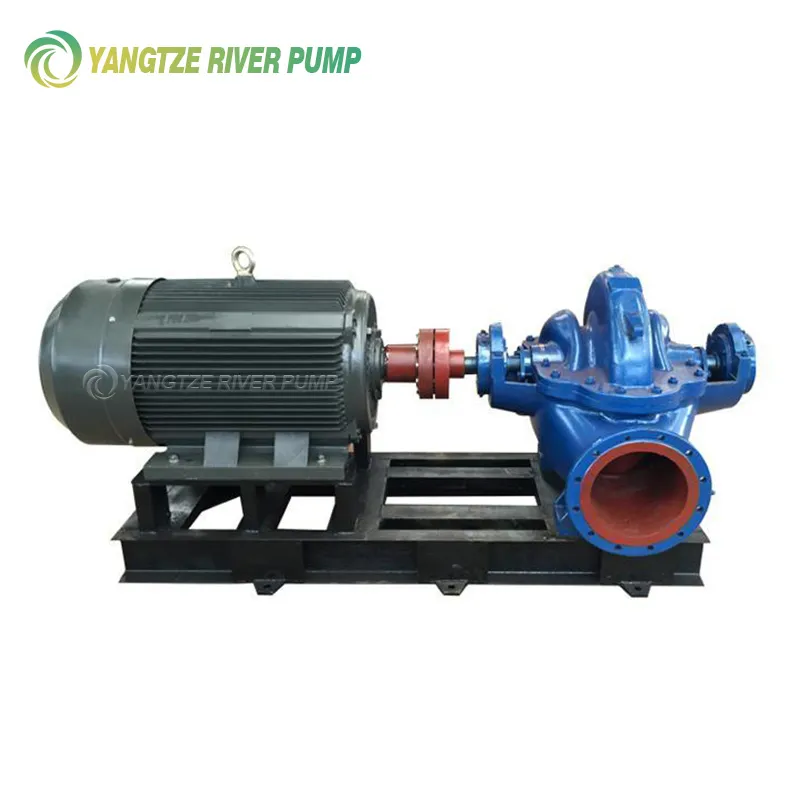
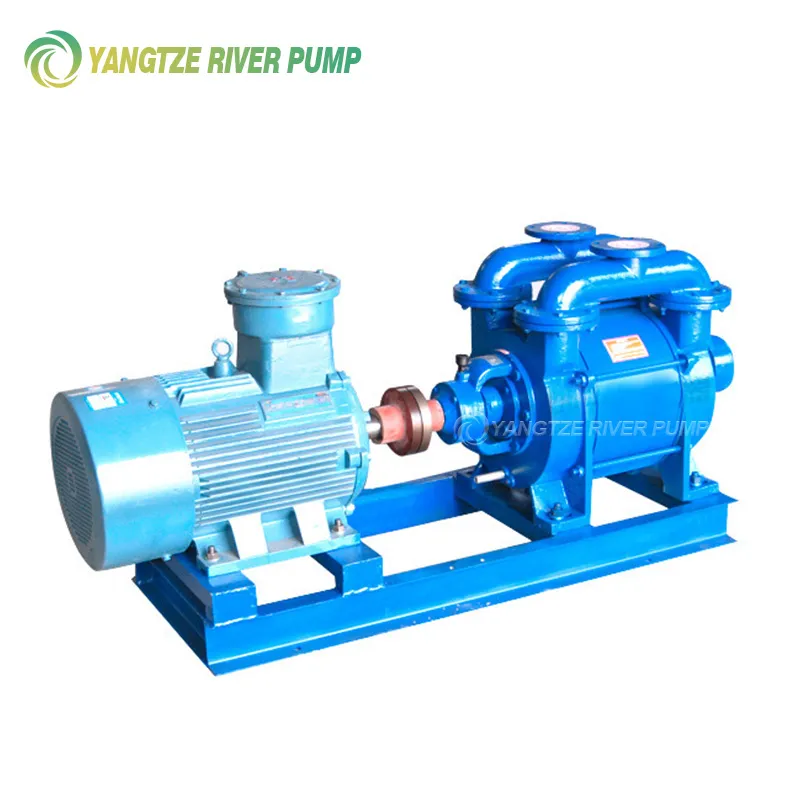
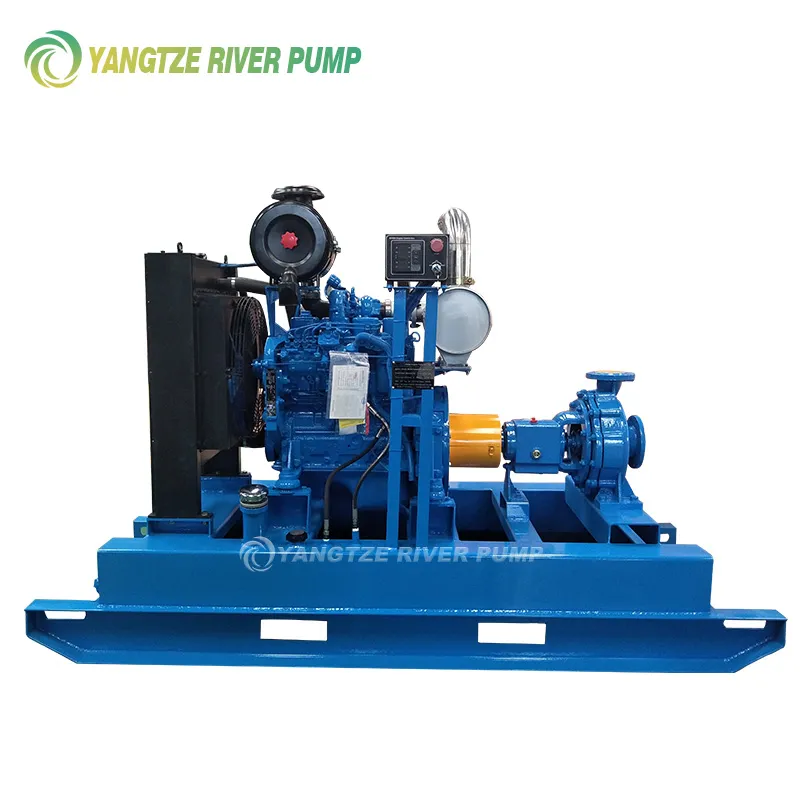

Mais vendidoprodutos
Produtos mais vendidos-
 Bombas de vácuo de anel líquido tipo 2SK
-
 Bombas de vácuo de anel líquido tipo 2EB
-
 Bombas de parafuso único tipo G
-
 Bombas de esgoto submersíveis sem entupimento QW
-
 Bombas magnéticas plásticas CQF
-
 Bombas autoescorvantes para águas residuais sem entupimento ZW
-
 Bombas magnéticas verticais CQB-L
-
 Bombas magnéticas autoescorvantes de aço inoxidável ZCQ
-
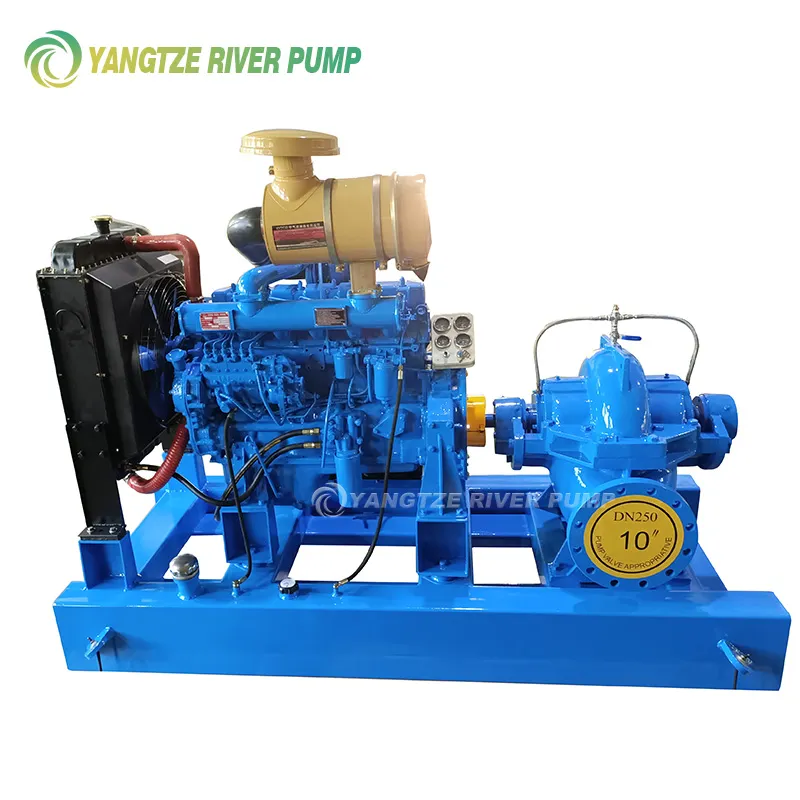 Bombas diesel com conector horizontal YZS e YZSH
-
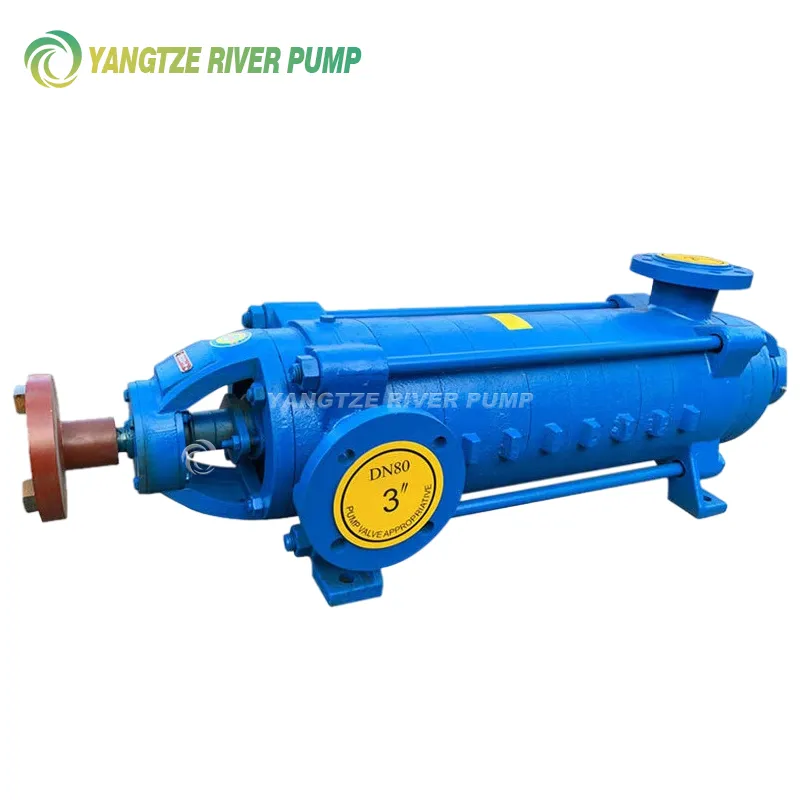 Bombas horizontais multiestágios para alimentação de caldeiras DC
-
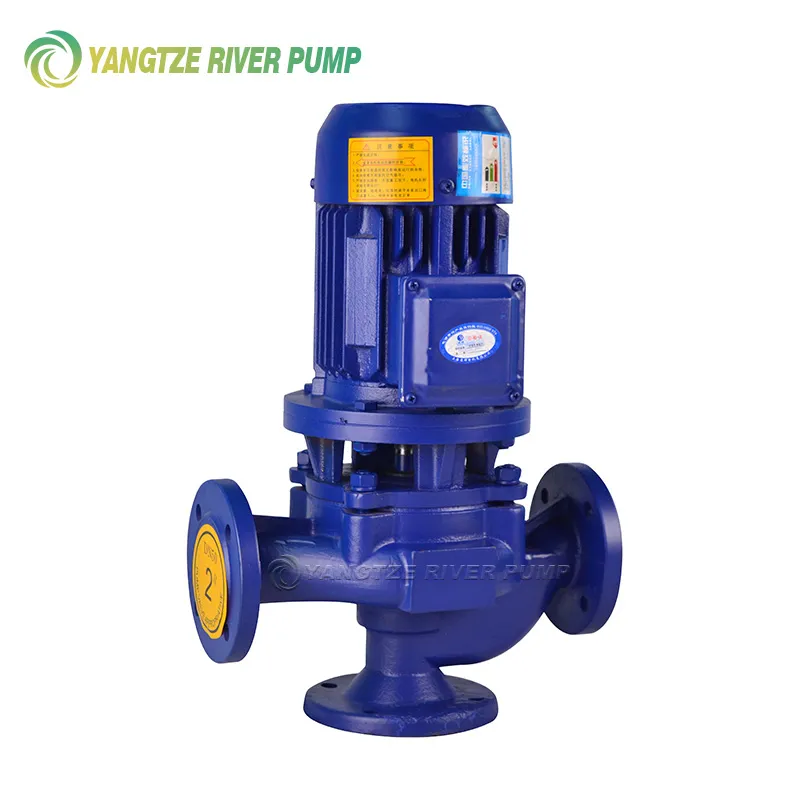 Bombas para águas residuais de dutos GW
-
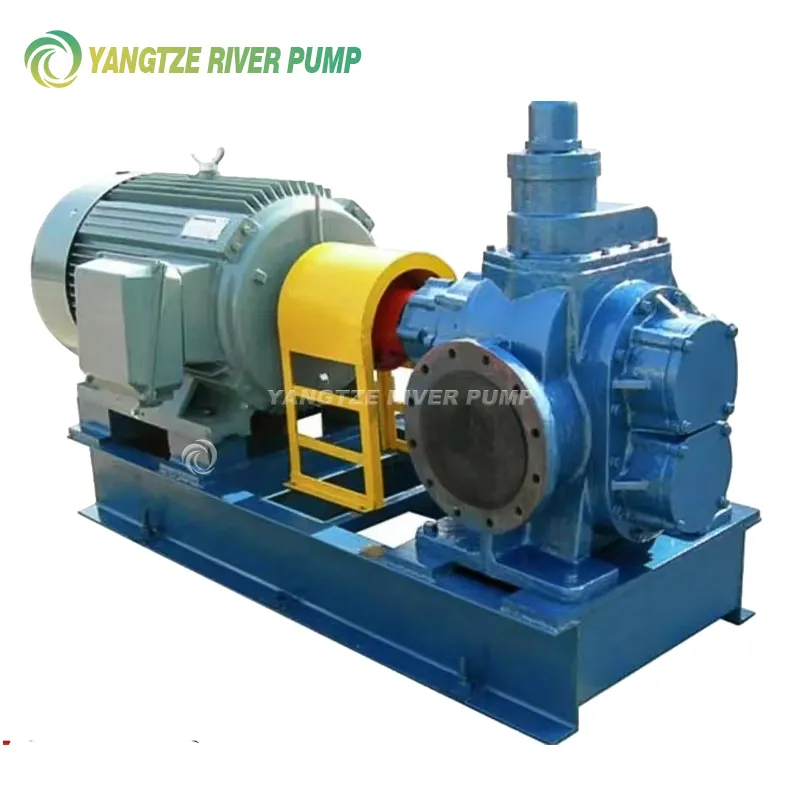 Bombas de engrenagem circular tipo YCB
Relacionadopesquisar
Pesquisa relacionada- Bombas verticais YZCN para instalação dentro/fora de tanques
- Bombas de parafuso sanitárias tipo GF
- bomba de diafragma diafragma
- bomba de vácuo de rotor duplo
- diagrama da bomba de diafragma pneumática
- princípio de funcionamento da bomba de engrenagens
- bombas de vácuo líquidas
- Bombas submersíveis para águas residuais em aço inoxidável
- bomba de vácuo 42 l min
- Bombas centrífugas verticais de duto de estágio único IHG